硬質塑膠與金屬工藝
模具雕琢、射出成型與高精度表面工程
在雕刻第一道鋼模模腔之前,Takara 的模具工程師即精確計算樹脂雕像、PVC 潮流盲盒、ABS 機械件與壓克力周邊的壁厚與收縮比。從高壓注塑、冷卻成型到多道移印與手工噴塗,確保第 1 件與第 100,000 件產品皆維持微米級幾何精度,歷經跨國海運與長年陳列依然分毫不差。
產品範疇
Takara 硬質塑膠與金屬工藝全品類製造能力
若涉及模具開發、注塑成型、沖壓或精密組裝,Takara 均能精準交付。依品類篩選檢視:
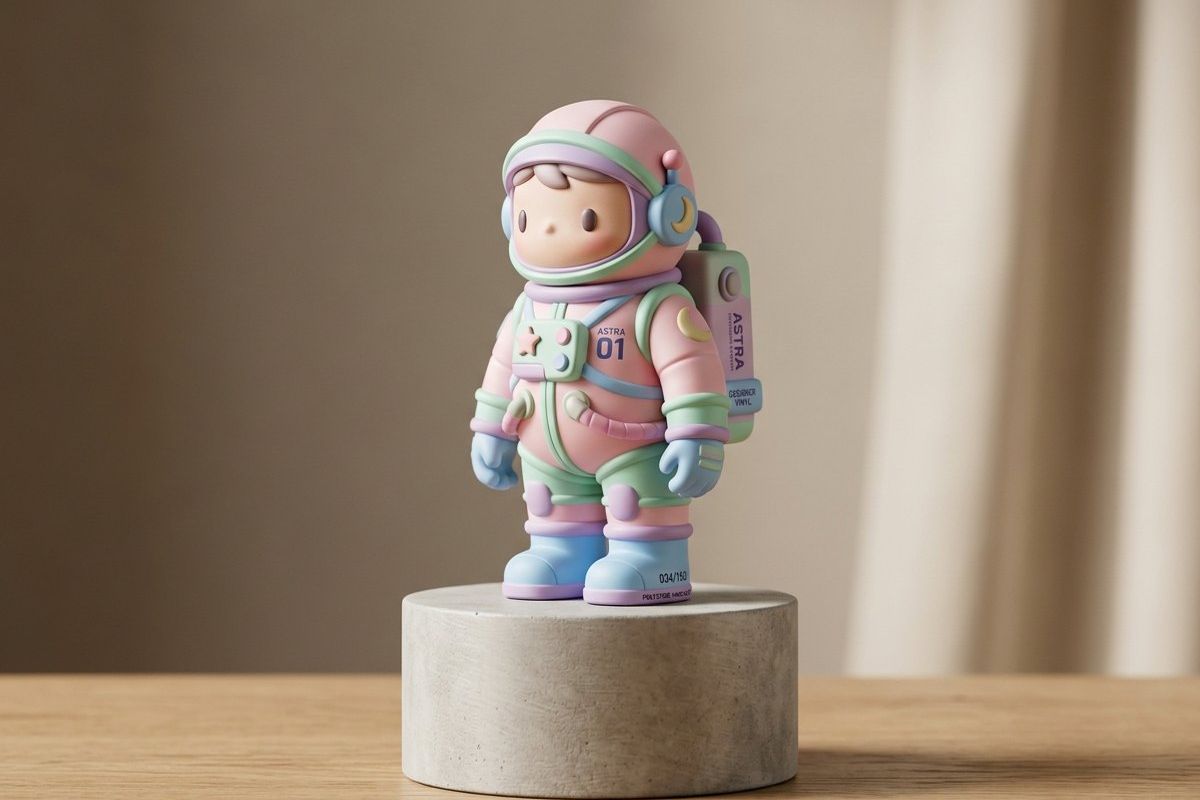
樹脂藝術雕像(Art Toy)
進口環保聚酯樹脂或寶麗石(Polystone)手工翻模,多層手工噴繪與做舊塗裝,支援限量收藏級與高端量產。
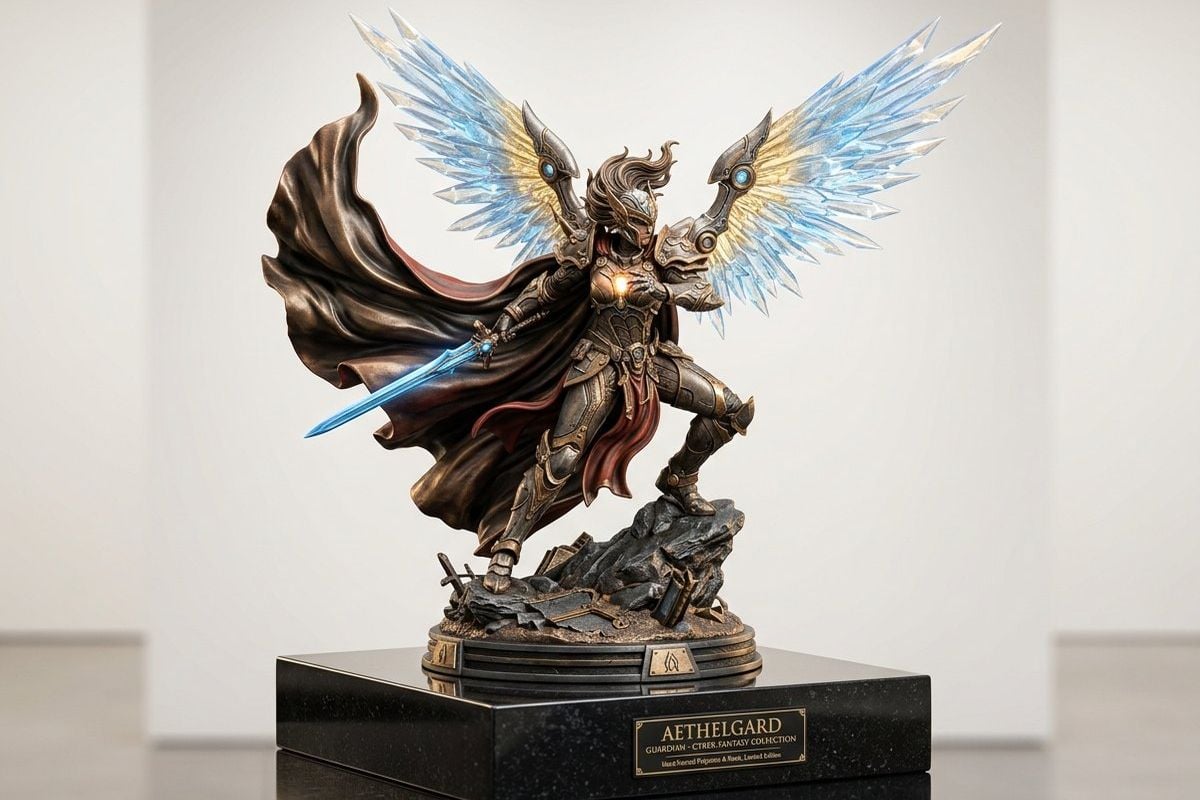
大比例展示雕像與雕塑
大比例大型展覽級雕像,內部金屬骨架支撐,模組化磁吸分件與極致精細肌理打磨。
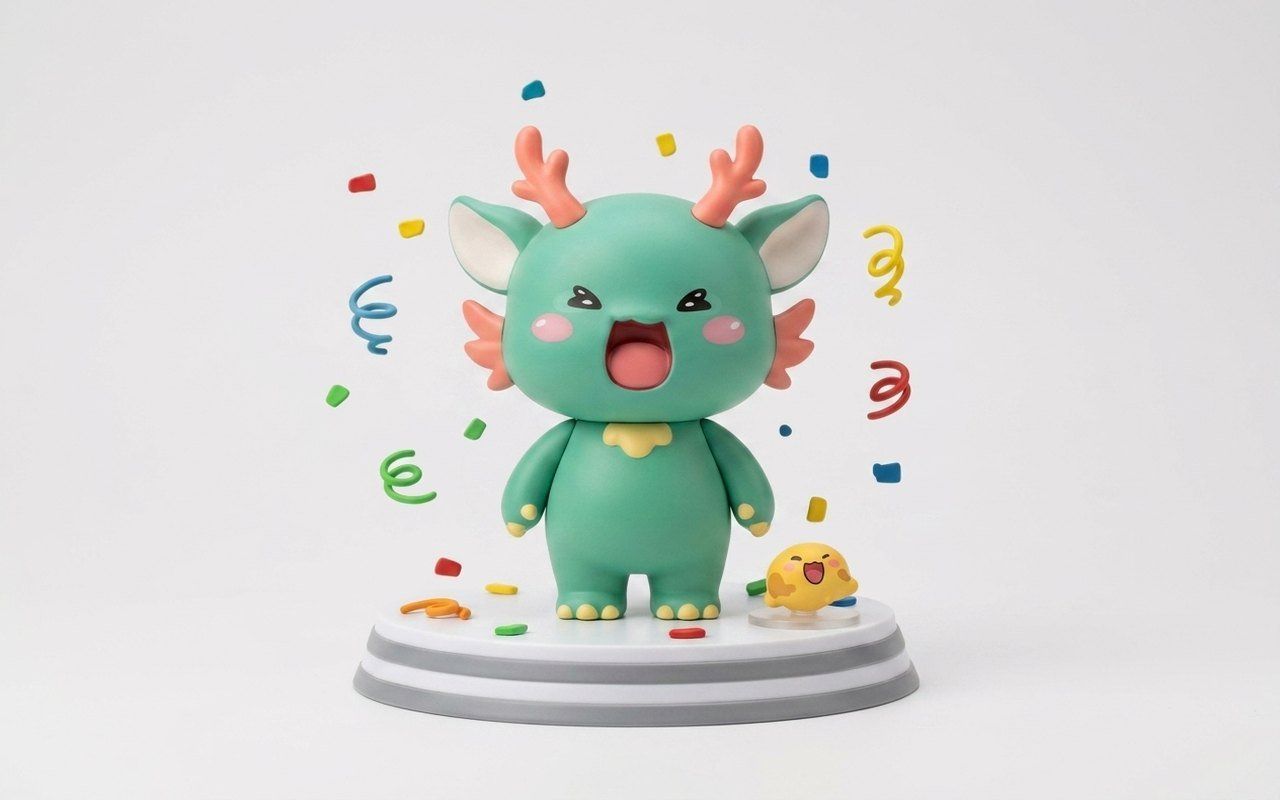
潮流盲盒公仔
無毒 PVC 或環保搪膠高精射出,細節精緻移印(Pad Printing),支援單盒封膜、中盒陳列箱與雷射防偽標籤。
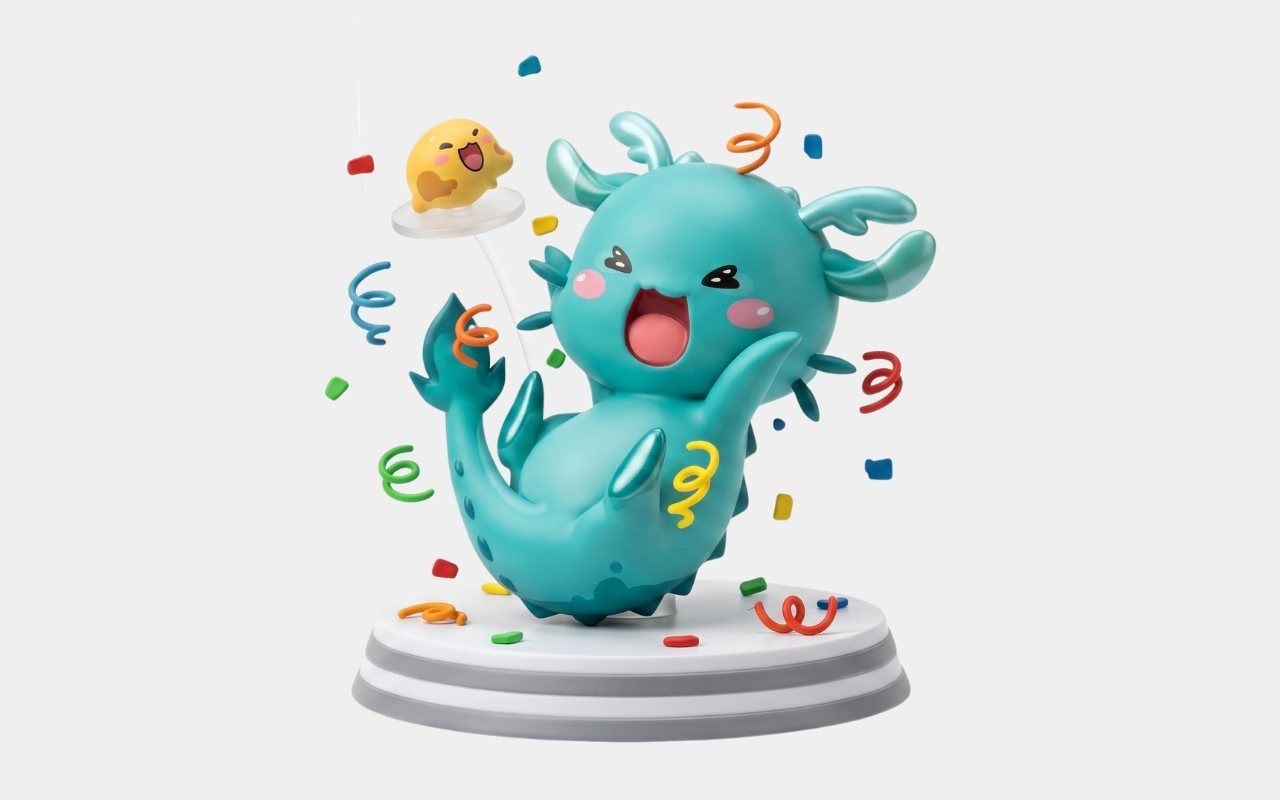
搪膠潮流玩具(Sofubi)
軟質或硬質搪膠(Rotocast Vinyl)旋轉成型,可選實色、半透或夜光配方,支援多關節活動或一體靜態雕模。
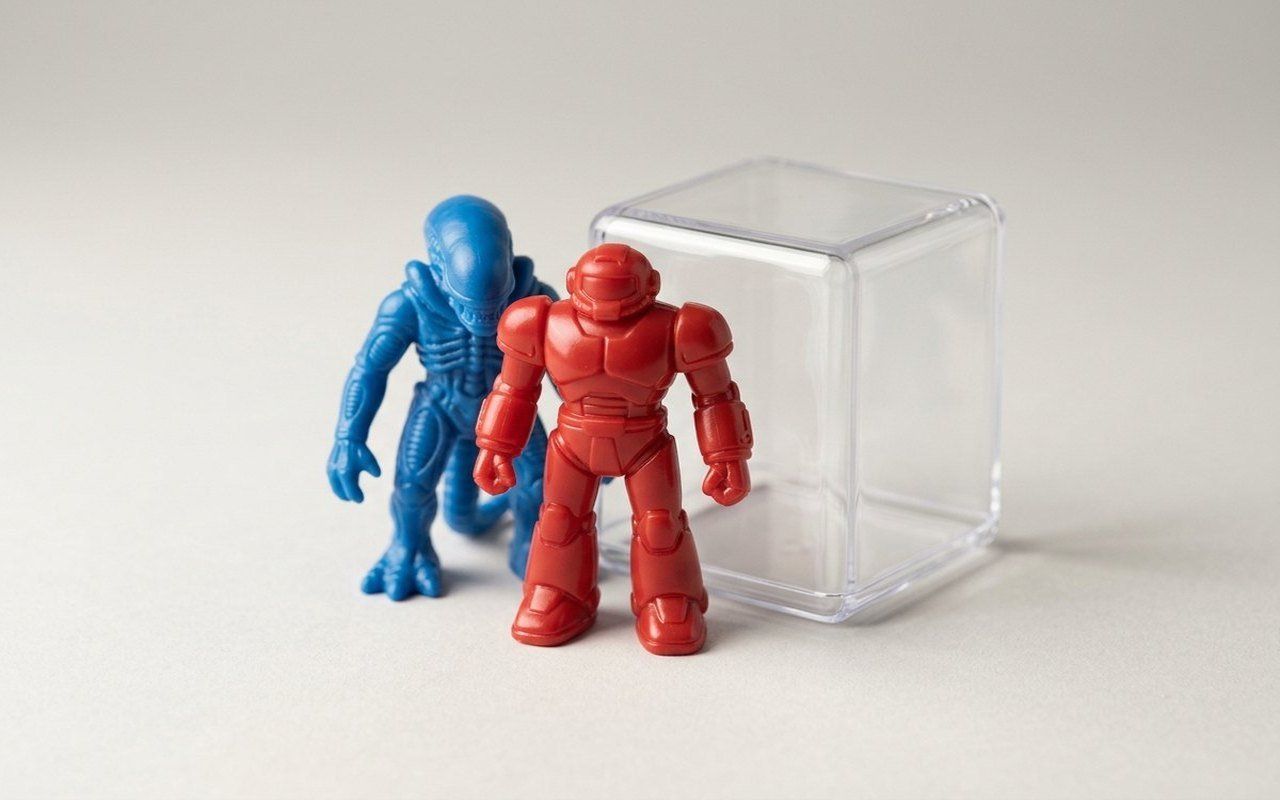
高精密射出成型玩具
高強度 ABS 或 PVC 精密鋼模成型,單模多穴或複雜多件互扣拼裝,超音波焊接或精密螺絲固定。
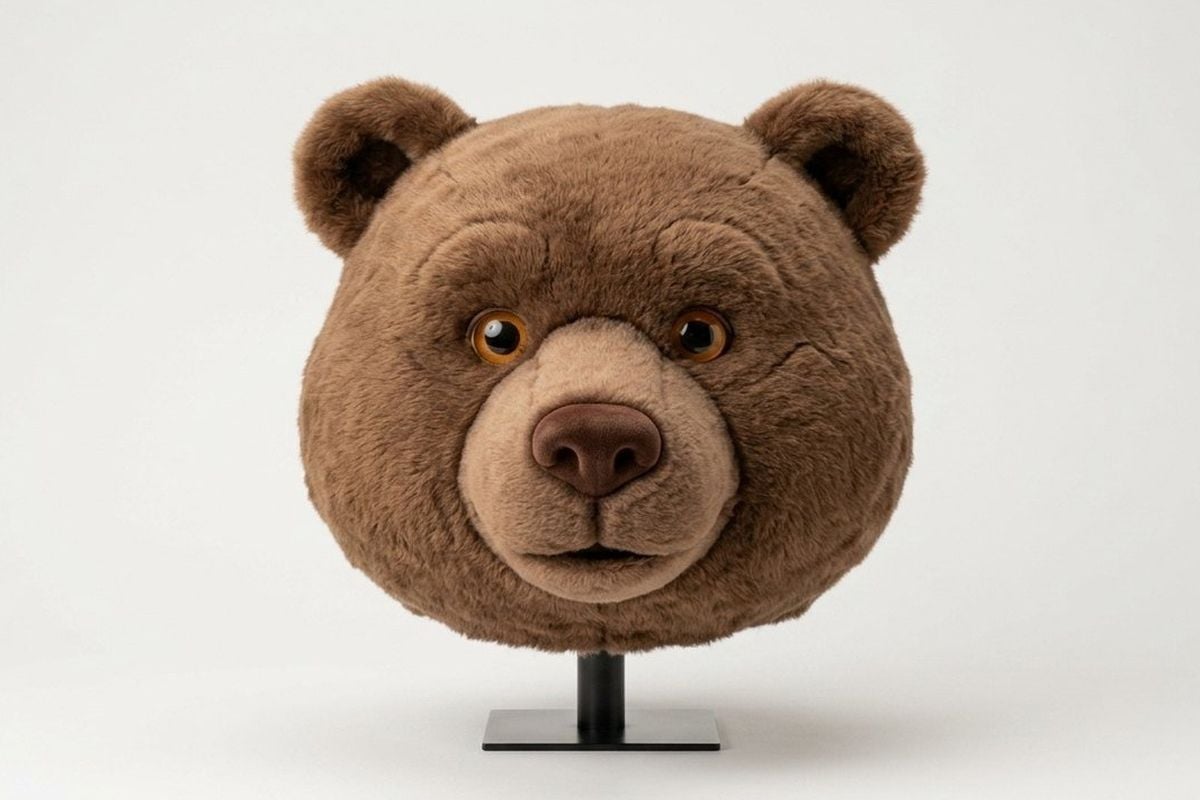
吉祥物人偶裝硬質配件
開模一體成型輕量化 EVA/玻璃鋼頭雕骨架、塑膠鞋底與關節連接件,完美契合軟質布藝人偶服。
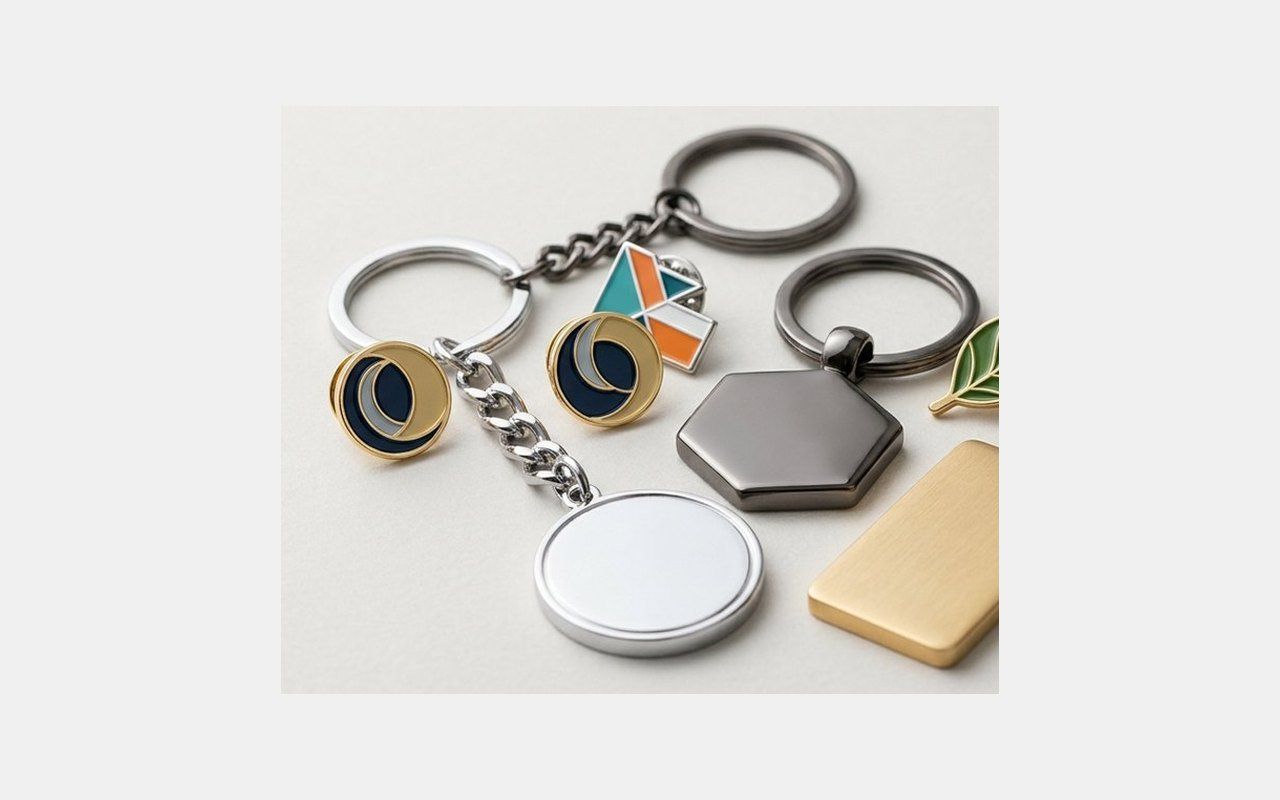
微量射出 PVC 軟膠鑰匙圈
環保無毒軟膠滴膠點膠工藝,2D 多層浮雕或 3D 全立體成型,耐磨耐扭曲,搭配電鍍防銹金屬環。
雷射切割壓克力鑰匙圈
高透光光學級 PMMA 壓克力,高清 UV 雙面夾層印刷,無白邊雷射拋光切邊,經久耐磨不褪色。
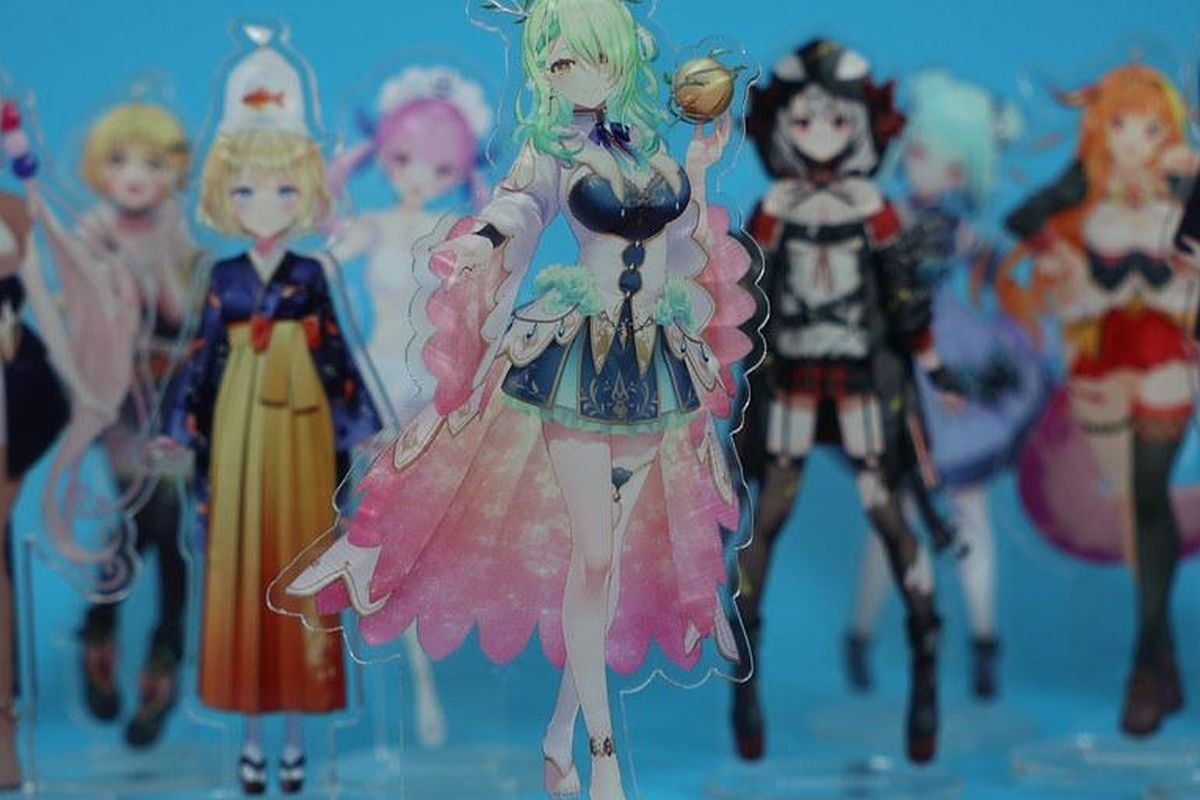
角色組裝壓克力立牌
角色本體、場景配件與專屬插槽底座,緊密公差卡榫插拔穩固,表面可選局部燙金或鐳射幻彩效果。
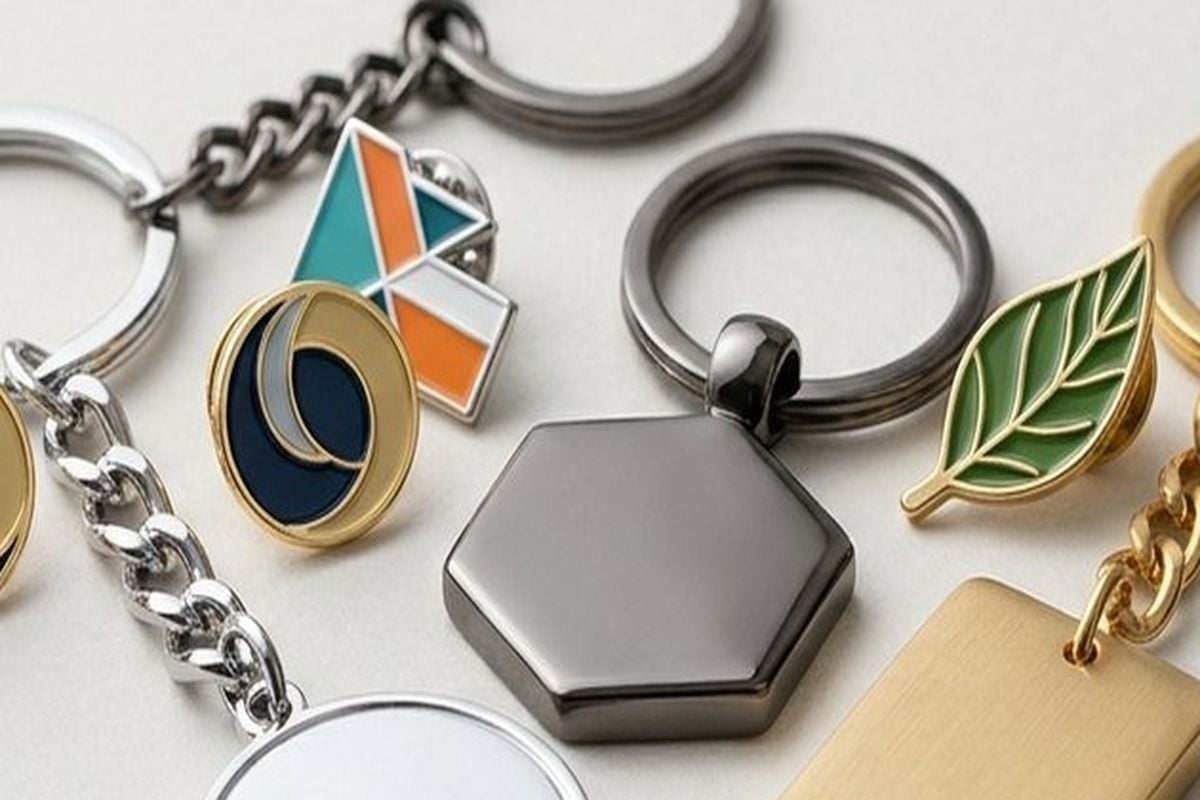
金屬烤漆徽章與典藏徽章套組
鋅合金壓鑄或高壓銅衝壓,硬琺瑯、仿琺瑯或軟烤漆工藝,可選特種底卡單枚封裝或絲絨精裝典藏禮盒。
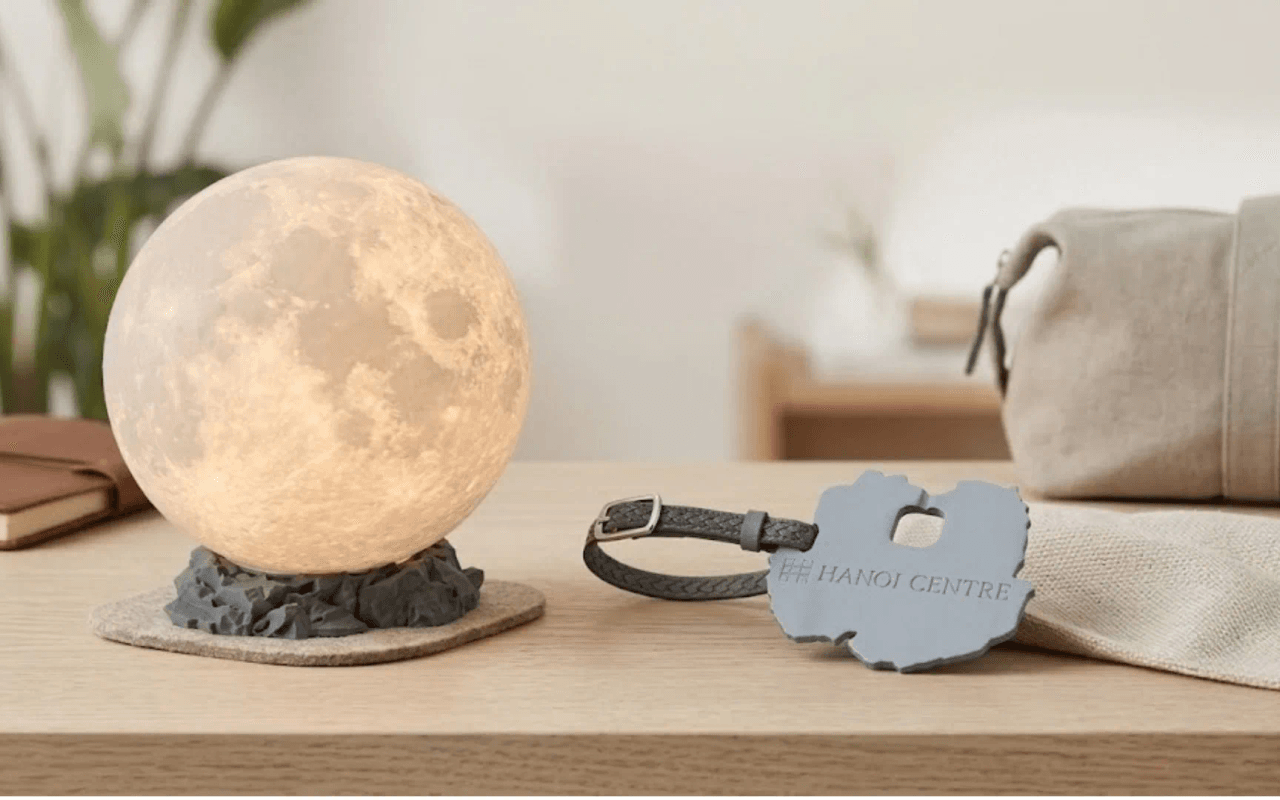
Keppel 3D 氛圍月球燈
高精度 3D 列印月面肌理球體,專屬天然原石雕刻展示底座,支援觸控無極調光與 Type-C 充電,專為 Keppel Land VIP 打造。
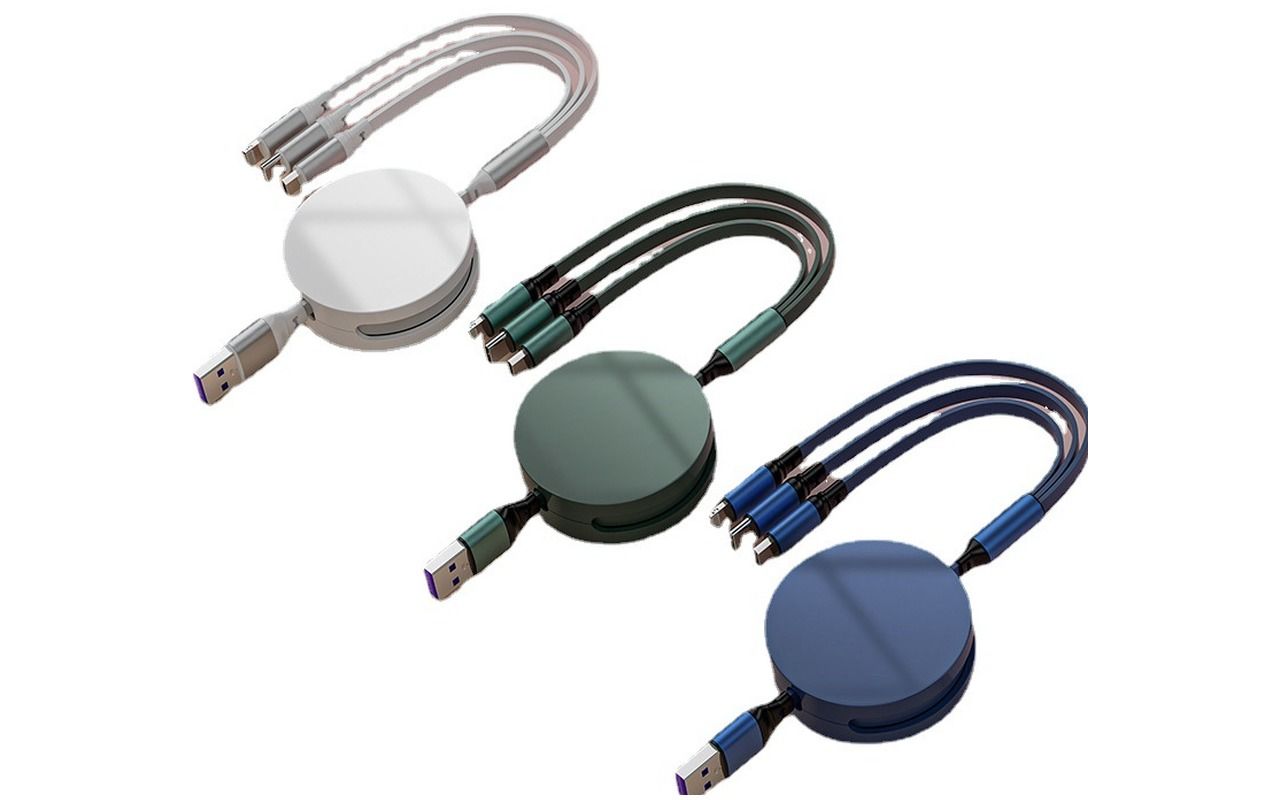
100W 伸縮三合一快充線
1.2米伸縮防纏繞線身,支援 Type-C、Lightning 及 Micro-USB 達 100W PD 快充,圓盤表面可高解析絲印/UV彩色噴印 Logo。
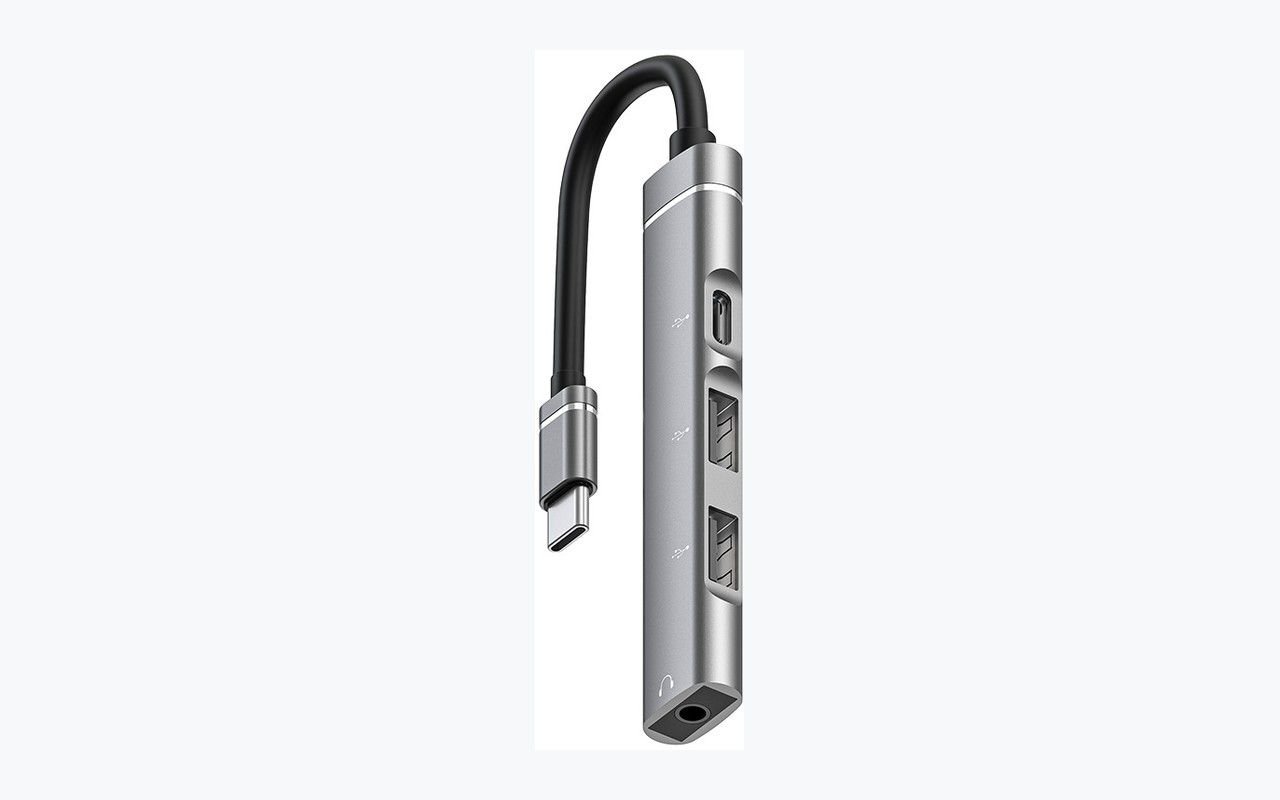
四合一 Type-C 鋁合金多功能擴充塢
深空灰陽極氧化金屬外殼,配置 3.5mm 音源孔、Type-C PD 充電接口與雙 USB 高速傳輸接口,精緻雷射雕刻商標。
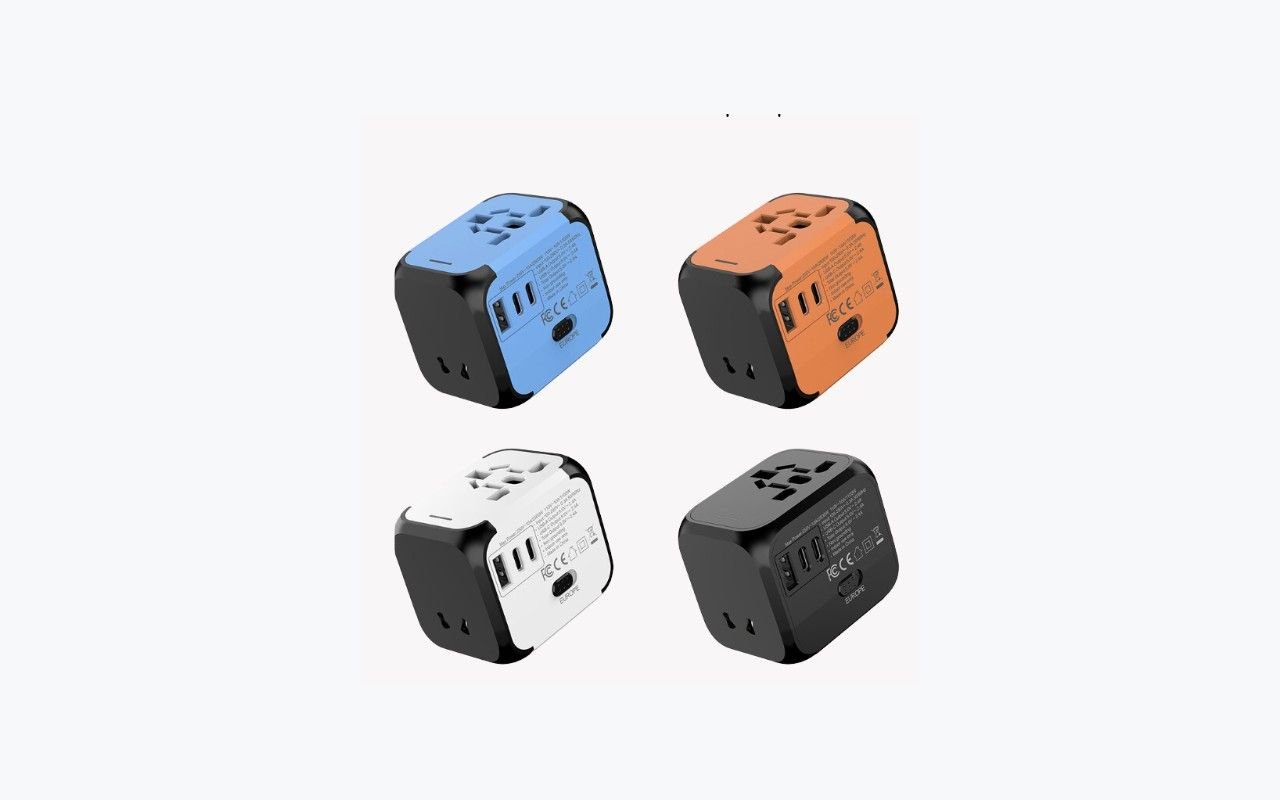
全球萬用多功能旅行轉換插頭
2500W 高功率負載,整合美/歐/英/澳全球 150+ 國轉換插頭,雙 Type-C + USB-A 輸出,阻燃 PC 外殼絲印 Logo。
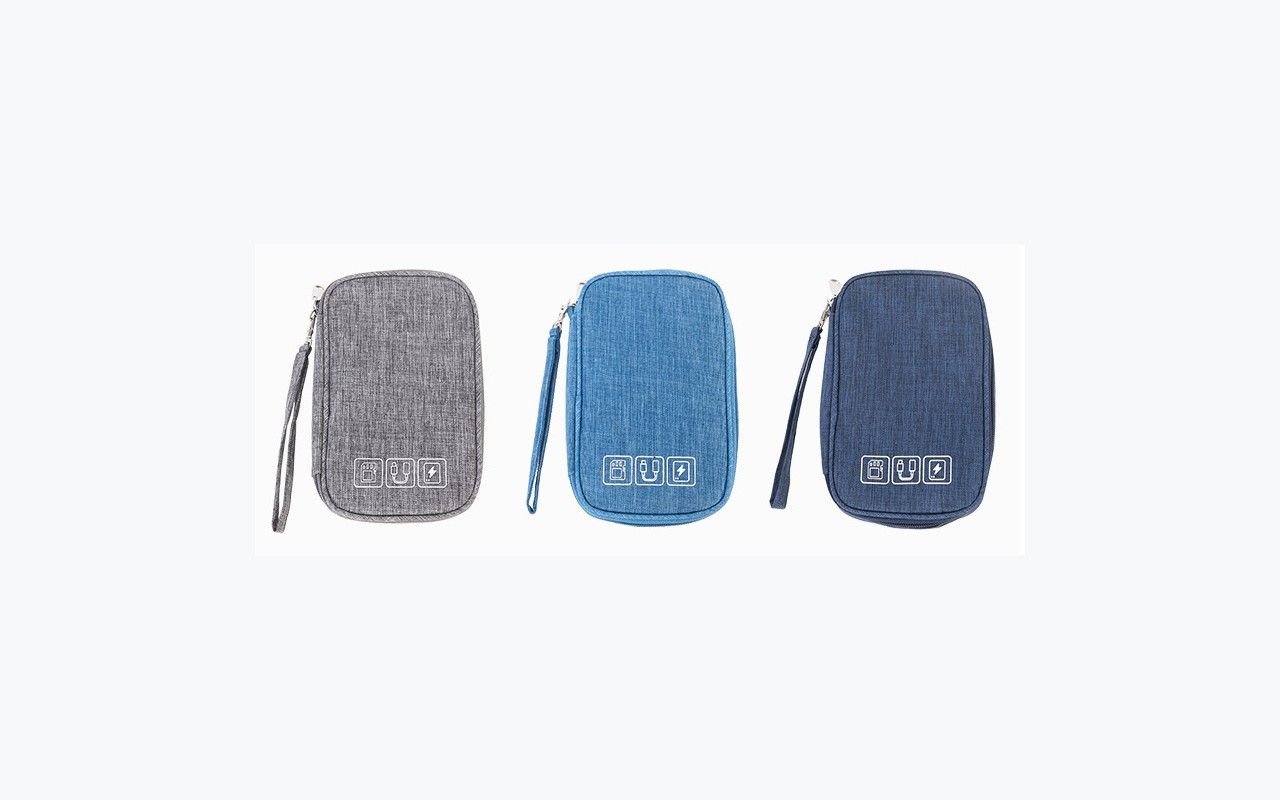
300D 防潑水數位配件收納包
19x12x3.5cm 規格,耐磨抗撕裂 300D 面料,雙向合金金屬拉鍊與便攜手提繩,內置彈性防震網袋收納空間。
塑膠配色與表面工程
色母精確配比與 Pantone Solid Coated (C) 表面處理
無論是工程級 ABS/PVC 射出成型,還是手工澆注的寶麗石雕像,Takara 實驗室直接依據 Pantone Solid Coated (C) 專色色票配比 100% 原生塑料色母(Masterbatch)。在開模量產前,我們注塑不同厚度的階梯色樣(Step Chips),並在 D65 標準光源下執行嚴格分光對色。
實體塑膠樣板與四種表面光澤工藝
塑膠的高光反射與紙張漫射截然不同。Takara 提供多種表面處理實體樣品:高光亮面(High-Gloss)、緞面半光(Satin)、啞光霧面(Matte)與類膚質軟觸感(Soft-Touch Rubber Coating),供品牌方簽樣鎖定量產質感。
專業專色 Masterbatch 色母
為 ABS、PVC、PP、TPR 等不同樹脂基底精確計算熱收縮率與顏料配方,確保射出件色澤通透均勻。
階梯式多厚度試色片(Step Chips)
透過 1mm、2mm、3mm 不同厚度的階梯試片,檢驗材料透光度、光澤度與色相深度。
高精度移印與金屬琺瑯調色
微距移印(Pad Printing)鋼板治具精準分色套印,搭配金屬徽章耐高溫釉料,完美還原細微線條。
QUV 紫外線加速老化檢測
執行光老化光譜測試,確保公仔與金屬周邊長年在強光展櫃中陳列依然不褪色、不脆化、不發黃。
工藝製程解構
從鋼模加工到最終裝配出廠
四大工業化標準工序,無論是 3,000 件首批試產還是 100,000 件跨國連鎖零售大單,均貫徹相同精準規範。
模具流道設計與 CNC 雕刻
工程師根據訂單總量嚴選 P20 或 S136 淬火鋼材,進行模流分析(Moldflow),精密計算縮水率、分模線(Parting Line)與進膠點,徹底杜絕縮水與夾水紋。
高壓射出成型與冷卻定型
電腦伺服注塑機在恆溫恆壓下循環運轉,精確控制熔膠溫度與保壓時間,確保第 1 件與第 10,000 件射出件的幾何尺寸嚴格一致。
多色移印、自動噴漆與表面塗裝
經超音波去水口與修邊後,使用專屬金屬遮噴夾具(Spray Mask)進行多層噴漆、UV 固化與高精度微米級多色移印。
精密組裝、超音波焊接與品檢
採用卡榫、超音波熔接或沉頭螺絲精密裝配多組件結構,逐件檢驗關節活動阻尼、接縫平整度與跌落抗衝擊強度。
為什麼公仔手辦需要合理的訂單規模?
一款具備多關節動態或精細配件的 PVC/樹脂公仔,通常需要 4 至 5 套高精密獨立鋼模,每套模具負責成型獨立分件。每套模具的前期研發與鋼材雕刻成本約為 3,000 至 5,000 美元。這筆初始模具成本是分攤在整批訂單總量中,而非單件成本。在量大時,每件公仔分攤的模具成本幾乎可以忽略不計;因此硬質塑膠公仔與盲盒項目需要足夠的量產基數才能達到最優單位成本,其最低起訂量(MOQ)自然高於軟質布藝產品。
品質基石
無需任何縫線,依然恆久保持剛性幾何形態
硬質工藝品類以微米級結構鎖定幾何輪廓。核心支柱涵蓋限量藝術公仔(進口樹脂或寶麗石手工精雕)與規模化量產的 PVC 潮流盲盒。ABS 射出結構件、鋅合金鑰匙圈與高透壓克力周邊均遵循嚴格的模具工程規範:Takara 依生產總量挑選相應耐磨等級的鋼材,在切削第一刀模腔前進行完整的模流散熱模擬,使成型件冷卻後絕無縮水凹陷、翹曲變形或毛邊瑕疵。
- 聚酯樹脂與寶麗石藝術雕像
- 潮流盲盒公仔與搪膠玩具
- 工程塑膠射出件(PVC & ABS)
- 金屬壓鑄鑰匙圈
- 光學級壓克力(PMMA)立牌與掛件
- 金屬烤漆與仿琺瑯徽章
法規遵從
硬質塑膠、金屬周邊與玩具國際法規體系
所有合作產線出廠批次均落實批次化品管記錄;可按採購方要求委託國際認可的第三方獨立公證行(SGS、BV、TUV)出具正式檢測認證證書。Takara 本身不持有這些認證。
機械結構與物理安全
- 美國 ASTM F963機械與物理破壞性測試,涵蓋銳利邊緣與尖端檢驗、模具分模線毛邊排查、以及扭力拉力測試防範小零件脫落窒息。
- 歐盟 EN71-1針對銷往歐盟市場的注塑、搪膠與金屬周邊進行抗跌落衝擊測試(Drop Test)與拉伸抗壓結構測試。
- ISO 8124-1 / -2 / -3亞洲外銷出口頂尖玩具工廠恪守的國際安全基準線,涵蓋物理衝擊、易燃性與特定重金屬溶出。
化學環保與法規准入
- 美國 CPSIA & CPC 認證總鉛含量嚴格控制於 100ppm 以下,8 項受限鄰苯二甲酸酯(增塑劑)上限低於 0.1%,出具兒童產品證書(CPC)。
- 歐盟 EN71-3 & REACH 法規嚴格限制鉛、鎘、六價鉻等 19 項重金屬遷移量,全批次原料符合高度關注物質(SVHC)禁限用清單。
- 加州 65 號提案(California Prop 65)比聯邦法規更嚴格的特定化學品安全警語與無毒遷移限量,杜絕在美國海關被扣押與下架風險。
適用標準依目標出口國法規及產品本體特性而定——請告知 Takara 您的出貨目的地,正式工程報價單將明確條列各市場必備之檢測項目與實驗室費用。
啟動生產
起訂量(MOQ)、模具週期與工程規格清單
從 3D 圖紙評估、模具開模、T1 首樣試模到大貨出廠,為您拆解專業硬質製造路徑。
起訂規模與成本優勢
- 最低起訂量(MOQ)射出公仔與盲盒 3,000 件起訂;樹脂雕像 100–300 件起訂;壓克力周邊與金屬徽章 500 件起訂。
- 開模成本與分攤多關節公仔需 4–5 套模具,每套約 3,000–5,000 美元。模具費用為一次性資產投資,攤薄至大貨批量單價極具競爭力。
- 階梯付款條款簽訂合約後支付 30% 訂金,大貨驗收出貨前支付 40%,驗收提單確認後 7 天內付清餘額 30%。
- 首樣微調保障量產前提供 3 次免費 T1/T2 樣品微調修正;第 4 次起每次收取 50 美元修模工本費。
標準生產里程碑
- 模具設計與鋼材加工(第 1–25 天)3D 結構拆件、模流分析、CNC 銑削與 EDM 電火花放電加工模腔。
- T1 試模打樣與表面簽樣(第 26–35 天)射出首批白模,調整合模線與注塑參數,寄送首樣與移印色樣供客戶實物簽樣。
- 大貨射出、噴塗與移印(第 36–70 天)全自動伺服機連續量產,治具遮噴上色,移印機逐件加印面部細節。
- 組裝、超音波焊接與品檢(第 71–80 天)熟練技師線上手工組裝,超音波焊接封裝,逐件進行外觀與力學檢驗。
- AQL 2.5 驗貨與集裝箱出運(第 81–90 天)依國際標準抽驗合格,完成吸塑封口、外箱打包並發送提單。
專案啟動所需資料
- 3D 數位模型檔STP、STEP、IGS、STL 或 OBJ 格式(包含完整拆件與公差),或 2D 向量三視圖設定圖。
- 目標尺寸與重量高度、底座長寬直徑與預計單件淨重,包含任何替換手型或配件。
- 指定材質與表面處理ABS、PVC、樹脂(Polystone)或壓克力;亮光、啞光、軟觸感塗層或局部電鍍。
- 可動關節與裝配結構關節活動度要求、卡榫插拔、螺絲固定或磁吸連接方式。
- 目標上市市場越南內銷(CR 標章認證)vs 海外出口(美國 ASTM F963/CPSIA、歐盟 CE/EN71)。